不锈钢岗亭焊接工艺标准与防腐处理技术要点解析
近两年,我们在东北地区承接的收费岗亭维护项目中,发现一个高频问题:不少客户的不锈钢岗亭在使用三到五年后,焊缝周边出现锈蚀斑点,甚至有些焊接点直接开裂。这并非材料本身的问题,而是焊接工艺与后续防腐处理存在系统性缺陷。
焊接热输入失控:不锈钢岗亭锈蚀的隐形推手
不锈钢之所以“不锈”,依赖的是表面致密的富铬氧化膜。但焊接过程中,如果热输入过大或散热不均,焊缝及热影响区的铬元素会与碳结合形成碳化铬,导致晶界贫铬。这层保护膜一旦被破坏,锈蚀就会从微观晶界开始蔓延。我们在沈阳中隆嘉业金属制品有限公司的生产车间里,对焊接电流、电压和焊接速度实施严格的区间控制,确保每道焊缝的热输入波动控制在±5%以内。
另一个常被忽略的细节是焊丝选型。很多作坊式加工厂使用普通304焊丝,但在北方冬季低温环境下,焊缝冲击韧性明显不足。我们针对治安岗亭和移动售货亭的户外应用场景,强制要求使用含钼的316L焊丝,尽管成本提升约15%,但抗晶间腐蚀能力提升了一个量级。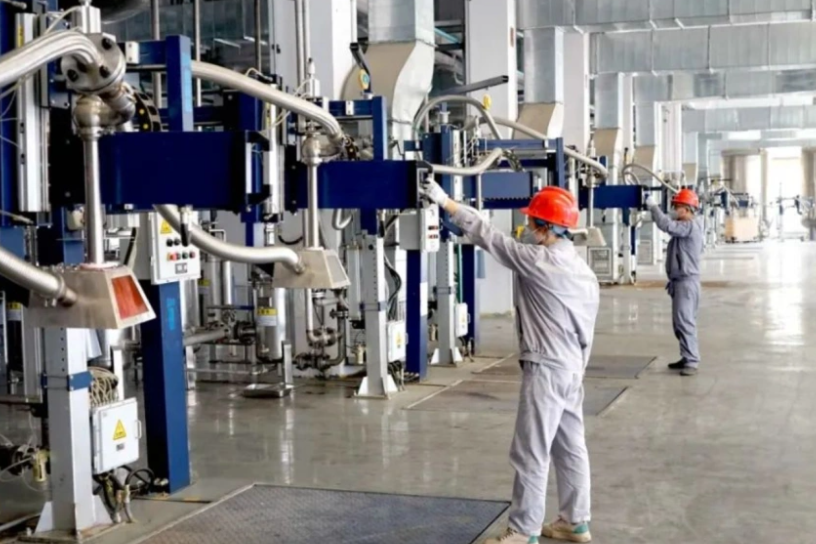
表面处理:从酸洗钝化到电解抛光的进阶路径
焊接完成后,焊斑和氧化层的清除直接关系防腐寿命。传统酸洗钝化膏虽然经济,但存在酸液残留和厚度不均的隐患。我们在钢结构交通设施的生产线上,对于可见焊缝区域采用电解抛光处理,将表面粗糙度从Ra 1.6μm降至Ra 0.4μm以下,钝化膜厚度均匀性提升30%以上。
对比不同工艺的实际效果:
- 酸洗钝化:适合非外露结构,成本低,但膜层致密性一般,耐盐雾试验约96小时。
- 电解抛光:适用于岗亭外立面等视觉敏感区,表面光洁且耐蚀性突出,盐雾测试可达240小时以上。
- 微喷砂+钝化:对于焊缝有咬边或飞溅的部件,先用微玻璃珠喷砂清理,再配合钝化液,附着力最佳。
需要特别指出的是,不锈钢岗亭的底部横梁与地面接触部位,往往只做普通打磨。这里恰恰是氯离子和融雪剂最容易聚集的区域。我们在沈阳中隆嘉业金属制品有限公司的生产规范中,要求所有底部结构件在焊接后必须进行二次钝化处理,并加涂一层耐候性封闭剂,厚度控制在8-12μm,既不影响外观,又能有效阻隔腐蚀介质。
焊后变形矫正与残余应力释放
焊接过程中的局部受热必然导致残余应力,对于薄板结构的收费岗亭而言,这会引起面板波浪变形。我们采用振动时效代替传统的火焰矫正,对于厚度2mm以下的304板材,振动频率设定在150-200Hz,处理时间约15分钟,可消除约40%的残余应力,且不会破坏表面光洁度。
在移动售货亭的框架焊接中,我们还引入了对称施焊和跳焊法,将焊接变形量控制在每米不超过1.5mm。相比之下,如果直接采用连续长焊缝,变形量往往超过3mm,后期只能依靠外力校平,反而会加剧局部应力集中。
对于采购方而言,验收时不妨留意一个细节:好的不锈钢岗亭焊缝应该是均匀的鱼鳞纹,且两侧各10mm范围内有明显的手工抛光痕迹。如果看到焊缝粗大、颜色发蓝或发黑,那多半是过烧了。沈阳中隆嘉业金属制品有限公司一贯主张,焊接工艺的严谨程度直接决定岗亭在严寒、高湿、盐雾环境下的服役寿命,这不是成本问题,而是对品质的基本态度。